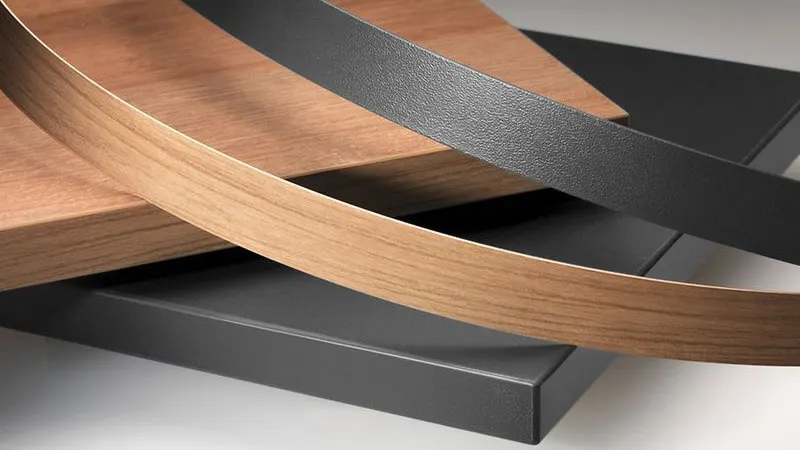
Die Kante ist der erste Eindruck von Möbelqualität; Kunden beurteilen ein Möbelstück oft nach seinen Kanten. Hier sind die Fehler, die wir in der Praxis am häufigsten sehen, mit Lösungen.
1. Kalte Platten
Im Winter lassen Platten, die direkt aus dem Lager an die Linie kommen, den Klebstoff erstarren, bevor er die Oberfläche benetzt. Lösung: Platten auf mindestens 18 °C konditionieren und, wo möglich, eine Plattenvorwärmung nutzen.
2. Falsche Klebstofftemperatur
Zu niedrig bedeutet schlechte Benetzung, zu hoch führt zu Verkokung und Fadenziehen. Lösung: Im Bereich des Datenblatts arbeiten und Tank- und Walzentemperatur getrennt messen.
3. Zu viel Klebstoff
Überschüssiger Klebstoff ergibt dicke, sichtbare Fugen und Austritt. Lösung: Auftragsmenge nach Plattendicke und -dichte einstellen; PUR braucht meist weniger.
4. Zu geringer Anpressdruck
Ohne ausreichenden Druck hat die Kante innerhalb der offenen Zeit keinen vollen Kontakt. Lösung: Einstellung und Verschleiß der Andruckrollen regelmäßig prüfen.
5. Falsche offene Zeit
Ein Klebstoff, der nicht zur Liniengeschwindigkeit passt, bildet eine Haut, bevor die Kante ihn berührt. Lösung: Eine offene Zeit wählen, die zu Ihrem Vorschub passt.
6. Fehlender Primer auf der Kante
ABS- und PP-Kanten ohne Primer haften schlecht. Lösung: Vorgeprimerte Kanten bestellen oder einen geeigneten Primer verwenden.
7. Verschmutzter Tank und verkokter Klebstoff
Zu lange heiß gehaltener Klebstoff verkokt, und Partikel verstopfen die Düse. Lösung: Tanktemperatur in Pausen absenken, regelmäßig reinigen und verkokungsarme PO-Typen erwägen.
8. Falsche PUR-Reinigung
Im Tank aushärtender PUR schädigt die Maschine erheblich. Lösung: Bei Stillständen ein PUR-Spülmittel verwenden und das Verfahren des Herstellers befolgen.
Kurze Checkliste
- Plattentemperatur ≥ 18 °C
- Klebstofftemperatur im Bereich des Datenblatts
- Auftragsmenge passend zum Plattentyp
- Andruckrollen sauber und eingestellt
- Kante passend geprimert
- Tank sauber, Klebstoff nicht verkokt
Wenn Probleme bestehen bleiben, besuchen wir Ihre Linie für eine Analyse vor Ort.