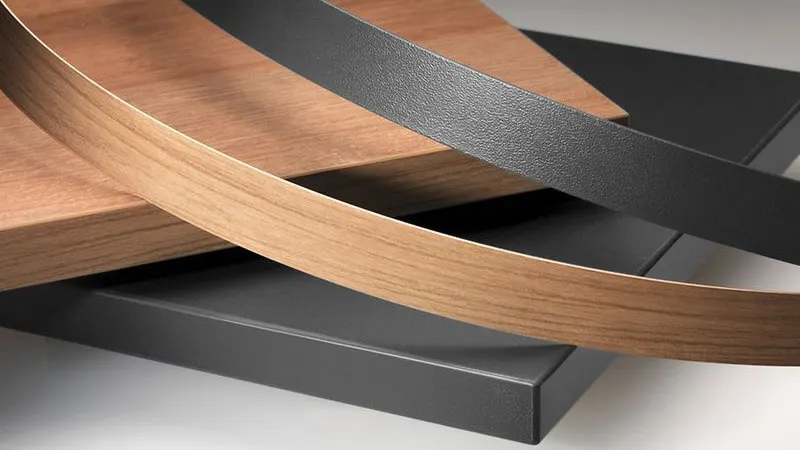
Kenar bandı, mobilyanın kalitesine dair ilk izlenimdir. Müşteriler bir mobilyayı çoğu zaman kenarından değerlendirir. Sahada en sık karşılaştığımız hataları ve çözümlerini sizin için derledik.
1. Soğuk panel
Kış aylarında depodan doğrudan hatta giren soğuk paneller, tutkalın yüzeye ulaşmadan donmasına neden olur. Çözüm: Panelleri en az 18 °C'de şartlandırın; mümkünse panel ön ısıtma kullanın.
2. Yanlış tutkal sıcaklığı
Çok düşük sıcaklık zayıf ıslatmaya, çok yüksek sıcaklık kararma ve ipliklenmeye yol açar. Çözüm: Teknik bilgi föyündeki aralıkta çalışın ve tank ile uygulama silindiri sıcaklığını ayrı ayrı ölçün.
3. Aşırı tutkal miktarı
Fazla tutkal, kalın ve görünür derz ile kenarda taşmalara neden olur. Çözüm: Gramajı panel kalınlığına ve yoğunluğuna göre ayarlayın; PUR ile genellikle daha az tutkal yeterlidir.
4. Yetersiz baskı
Bant panele yeterli kuvvetle bastırılmazsa açık zaman içinde tam temas oluşmaz. Çözüm: Baskı silindirlerinin ayarını ve aşınmasını düzenli kontrol edin.
5. Uzun açık zaman beklentisi
Hat hızına uygun olmayan bir tutkal, bant panele değmeden kabuk bağlar. Çözüm: Hat hızınıza uygun açık zamana sahip tutkalı seçin.
6. Bant arkasında primer eksikliği
ABS ve PP bantlarda primer yoksa yapışma zayıf kalır. Çözüm: Bant tedarikçisinden primerli bant isteyin veya uygun primeri kullanın.
7. Kirli tank ve kararmış tutkal
Uzun süre yüksek sıcaklıkta bekleyen tutkal kararır, partiküller nozulu tıkar. Çözüm: Molalarda tank sıcaklığını düşürün, düzenli temizlik yapın, düşük kararmalı PO tiplerini değerlendirin.
8. PUR'da yanlış temizlik
PUR tankında kalan tutkal kürlenirse makine ciddi şekilde zarar görür. Çözüm: Duruşlarda PUR temizleme ajanı kullanın ve üretici prosedürünü uygulayın.
Hızlı kontrol listesi
- Panel sıcaklığı ≥ 18 °C
- Tutkal sıcaklığı föy aralığında
- Gramaj panel tipine göre ayarlı
- Baskı silindirleri temiz ve ayarlı
- Bant uygun primerli
- Tank temiz, tutkal kararmamış
Sorun devam ediyorsa hattınıza gelip yerinde analiz yapabiliriz.