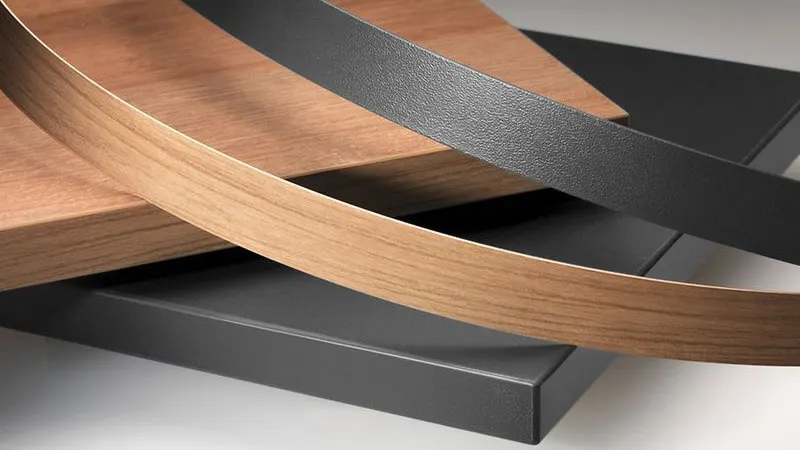
封边是家具品质给人的第一印象,客户常常通过边缘来判断一件家具。以下是我们在现场最常见的错误及解决方法。
1. 板材温度过低
冬季,直接从仓库送到生产线的板材会使胶粘剂在润湿表面之前就凝固。**解决方法:**将板材调节至至少 18 °C,条件允许时使用板材预热。
2. 胶温不当
温度过低润湿不良;过高则会碳化和拉丝。**解决方法:**在技术数据表范围内操作,并分别测量胶槽和胶辊温度。
3. 涂胶量过多
胶量过多会造成胶线厚而明显并溢胶。**解决方法:**根据板材厚度和密度设定涂胶量;PUR 通常用量更少。
4. 压力不足
压力不足时,封边条无法在开放时间内完全贴合。**解决方法:**定期检查压辊的设定和磨损情况。
5. 开放时间不当
与生产线速度不匹配的胶粘剂会在封边条接触前结皮。**解决方法:**选择与进给速度相匹配的开放时间。
6. 封边条缺少底涂
未经底涂的 ABS 和 PP 封边条附着力差。**解决方法:**订购预涂底涂的封边条或使用合适的底涂剂。
7. 胶槽脏污、胶粘剂碳化
长时间保温的胶粘剂会碳化,颗粒堵塞喷嘴。**解决方法:**休息期间降低胶槽温度,定期清洁,并考虑使用低碳化的 PO 型号。
8. PUR 清洗不当
在胶槽中固化的 PUR 会严重损坏设备。**解决方法:**停机时使用 PUR 冲洗剂,并遵循制造商的操作规程。
快速检查清单
- 板材温度 ≥ 18 °C
- 胶温在技术数据表范围内
- 涂胶量与板材类型匹配
- 压辊清洁且调整到位
- 封边条已合适底涂
- 胶槽清洁,胶粘剂未碳化
如果问题仍然存在,我们可以到您的生产线进行现场分析。
您的应用需要支持吗?我们的技术团队为产品选型和产线试验提供支持。
索取报价