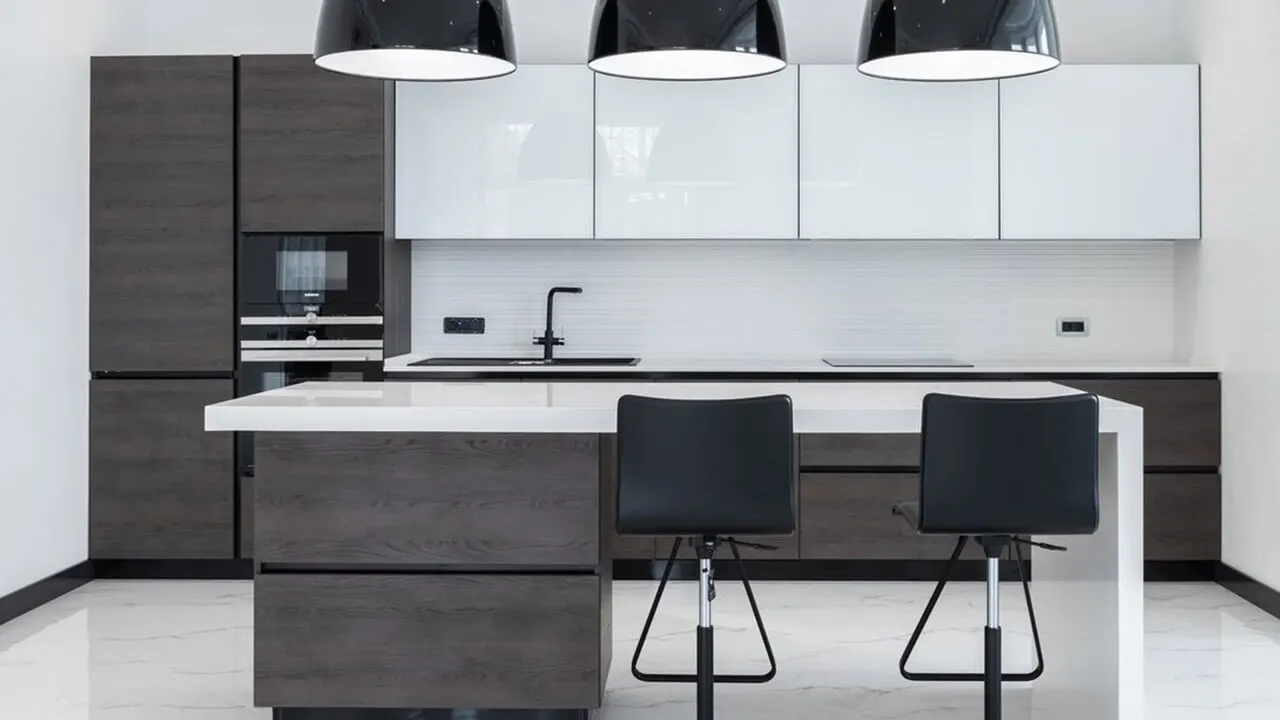
Mit Membranpressen (3D-Vakuumkaschierung) lassen sich gefräste MDF-Fronten wie aus einem Guss mit PVC- oder PET-Folie überziehen. Das Verfahren ist bei Küchen- und Badmöbeln weit verbreitet.
So funktioniert der Prozess
- Die MDF-Front wird gefräst und gründlich entstaubt.
- PU-Dispersionsklebstoff wird aufgesprüht und getrocknet.
- Die Folie wird erwärmt und per Vakuum und Membrandruck auf Flächen und Kanten gepresst.
- Die Wärme aktiviert den getrockneten Klebstofffilm und verbindet ihn mit der Folie.
Warum PU-Dispersion?
Der getrocknete Film wird durch Wärme wieder klebrig (Wärmeaktivierung), sodass der Klebstoff im Voraus aufgetragen und gelagert werden kann. Die Zugabe eines Vernetzers (2K) erhöht die Wärmebeständigkeit deutlich – wichtig für Fronten in der Nähe von Backöfen und Geschirrspülern.
Häufige Fehler
| Fehler | Wahrscheinliche Ursache |
|---|---|
| Ablösung an den Kanten | Geringes Auftragsgewicht, zu niedrige Aktivierungstemperatur |
| Blasen | Unvollständige Trocknung, Staub auf dem MDF |
| Delaminierung mit der Zeit | Geringe Wärmebeständigkeit, kein Vernetzer |
| Orangenhaut auf der Oberfläche | Zu dicker oder ungleichmäßiger Sprühauftrag |
Tipps
- Das Auftragsgewicht an profilierten Kanten etwas höher halten als auf den Flächen.
- Die Topfzeit der vernetzten Mischung beachten.
- Die vom Folienlieferanten empfohlene Aktivierungstemperatur mit dem Klebstoffdatenblatt abgleichen.
Brauchen Sie Unterstützung bei Ihrer Anwendung?Unser technisches Team unterstützt bei Produktauswahl und Linienversuchen.
Angebot anfordern